Artykuł sponsorowany
Jak po ulepszaniu cieplnym zmienia się skrawanie prętów i odkuwek z 34CrNiMo6
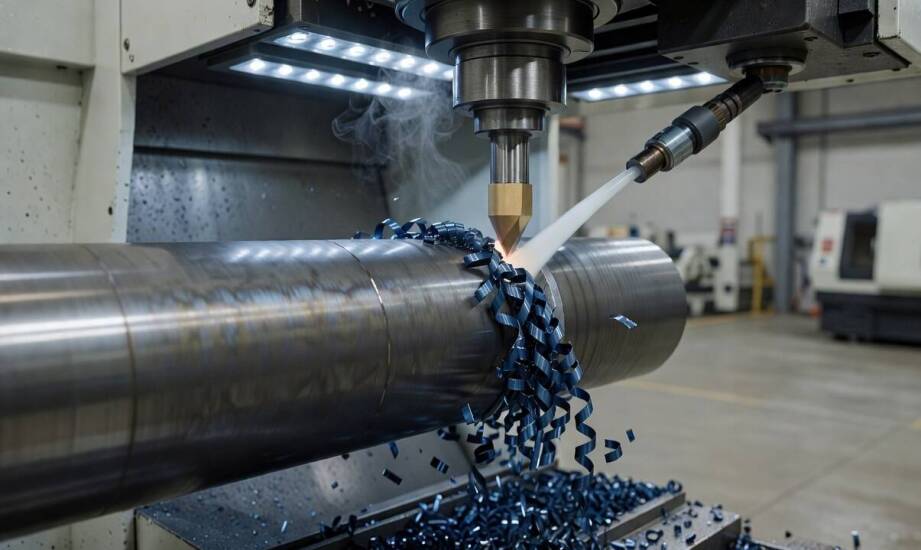
Katalogowe opisy wysokowytrzymałych gatunków stali często koncentrują się na ich odporności na zmęczenie i parametrach nośności. Technolog odpowiedzialny za planowanie operacji skrawania musi jednak przewidzieć rzeczywiste zachowanie materiału na maszynie CNC. Stan dostawy obejmujący hartowanie i odpuszczanie diametralnie zmienia warunki obróbki plastycznej oraz wiórowej. Wymusza to uwzględnienie wyższych sił skrawania oraz zupełnie innej temperatury w strefie cięcia. Zderzenie teorii z praktyką warsztatową pokazuje, że bez dostosowania parametrów do ulepszonej struktury łatwo o zniszczenie drogich narzędzi. Producenci z branży maszynowej i energetycznej muszą precyzyjnie planować naddatki dla każdego detalu z osobna.
Wpływ ulepszania cieplnego na opór skrawania
Obróbka wstępnie ulepszonych stopów wymaga głębokiej analizy ich parametrów mechanicznych przed uruchomieniem wrzeciona. Surowiec 34crnimo6+qt osiąga po procesie odpuszczania twardość roboczą na poziomie 30-35 HRC. Wytrzymałość na rozciąganie rośnie w zakresie 1000-1200 MPa dla przekrojów w granicach do 100 milimetrów. Zwiększone parametry oporowe bezpośrednio przekładają się na trudność skrawania względem konwencjonalnego stanu wyżarzonego. Wzrost twardości wymusza obniżenie prędkości obrotowej obrabiarki oraz zastosowanie odpowiednich powłok ochronnych na ostrzach tokarskich. Ignorowanie tych właściwości prowadzi do błyskawicznego stępienia krawędzi tnących.
Wymiary półwyrobu znacząco modyfikują równomierność procesu usuwania materiału z dużej bryły. Głębokość hartowania posiada określone fizyczne ograniczenia wynikające z szybkości chłodzenia. W prętach o średnicy przekraczającej 100 milimetrów rdzeń pozostaje zauważalnie miększy niż warstwa wierzchnia. Wymaga to zaplanowania znacznie większego naddatku na początkową obróbkę zgrubną. Nierównomierne usuwanie metalu z masywnych elementów wpływa negatywnie na ostateczną stabilność wymiarową wyprodukowanego detalu. Występujące gradienty twardości utrudniają utrzymanie stałego obciążenia płytki skrawającej podczas długiego toczenia wzdłużnego.
Sposób kształtowania hutniczego determinuje charakterystykę powstawania wióra podczas obróbki. Odkuwki swobodnie kute wykazują wyraźną kierunkowość włókien wynikającą z procesu kucia. Po ulepszaniu cieplnym struktura ta powoduje częste lokalne utwardzenia i szkodliwe wibracje przy toczeniu poprzecznym. Pręty walcowane okrągłe charakteryzują się bardziej jednorodną strukturą wewnętrzną na całej długości. Ułatwia to przewidywanie oporów skrawania i znacznie zmniejsza ryzyko powstawania niebezpiecznych narostów na krawędzi tnącej. Typ wybranego półwyrobu bezpośrednio decyduje o ostatecznym doborze cyklu obróbkowego maszyny.
Zalecenia dotyczące geometrii narzędzi
Dobór właściwych narzędzi skrawających stanowi niepodważalną podstawę stabilnej produkcji przemysłowej. Frezowanie i toczenie ulepszonych stopów wymaga bezwzględnego stosowania nowoczesnych płytek węglikowych z powłokami odpornymi na ścieranie. Geometria ostrza musi posiadać wyraźny dodatni kąt natarcia przy jednoczesnym zachowaniu mocnej krawędzi tnącej. Prędkość skrawania dla narzędzi z węglików spiekanych najczęściej ogranicza się do bezpiecznych 120 metrów na minutę. Zastosowanie specjalistycznych płytek z regularnego azotku boru pozwala nieznacznie zwiększyć dynamikę pracy przy ostatnim przejściu wykańczającym.
Właściwa kolejność zabiegów technologicznych skutecznie chroni obrabiany materiał przed wprowadzaniem dodatkowych naprężeń. Planowanie operacji rozpoczyna się od zgrubnego zebrania zewnętrznego naddatku ze ściśle kontrolowaną głębokością skrawania. Wszystkie operacje wykańczające należy prowadzić z minimalnym posuwem w celu całkowitego uniknięcia umocnienia zgniotowego. Doświadczenie hurtowni MTM Stal, dostarczającej wyroby dla zakładów maszynowych, potwierdza konieczność rygorystycznej weryfikacji parametrów obróbki na podstawie konkretnych atestów materiałowych. Fabryczne karty technologiczne danego gatunku wyznaczają bezpieczne granice obciążeń dla poszczególnych partii prętów lub odkuwek.
Skuteczne odprowadzanie nadmiaru ciepła bezwarunkowo decyduje o trwałości ostrza podczas toczenia twardych detali. Obfite chłodzenie emulsją pod wysokim ciśnieniem znacząco ułatwia kontrolowane łamanie się wióra. Ciągła kontrola powstawania wióra ma zdecydowanie większe znaczenie dla bezpieczeństwa procesu niż dostępna moc obrabiarki. Chłodziwo zapobiega nagłym szokom termicznym i minimalizuje ryzyko powstawania mikropęknięć na obrabianej powierzchni stalowej. Ograniczenie liczby głębokich przejść na rzecz kilku mniejszych naddatków zmniejsza prawdopodobieństwo nieodwracalnego uszkodzenia cennego elementu.
Osiągnięcie precyzyjnie założonej tolerancji wymiarowej gotowej części maszynowej wymaga połączenia wiedzy o stanie dostawy z fizyczną charakterystyką wybranego półwyrobu. Ograniczenia wynikające z wcześniejszego ulepszania cieplnego wpływają na cały zaawansowany łańcuch operacji warsztatowych. Prawidłowa ocena właściwości strukturalnych prętów walcowanych lub odkuwek przed rozpoczęciem cięcia minimalizuje ryzyko strat materiałowych. Finalny plan technologiczny zakładu musi odpowiadać realnym parametrom stali z konkretnego wytopu, zapewniając pełną powtarzalność i stabilność kosztowej produkcji.
Kategorie artykułów
Polecane artykuły

Jak wygląda sprzątanie biura i co przygotować, gdy przestrzeń działa w godzinach pracy

Jak uniknąć pułapek przy wyborze ubezpieczenia w Kędzierzynie-Koźlu?

Rola notariusza w kompleksowej obsłudze prawnej i minimalizacji ryzyka prawnego
