Artykuł sponsorowany
Jak przygotować stal, aluminium i żeliwo do klejenia w warunkach przemysłowych
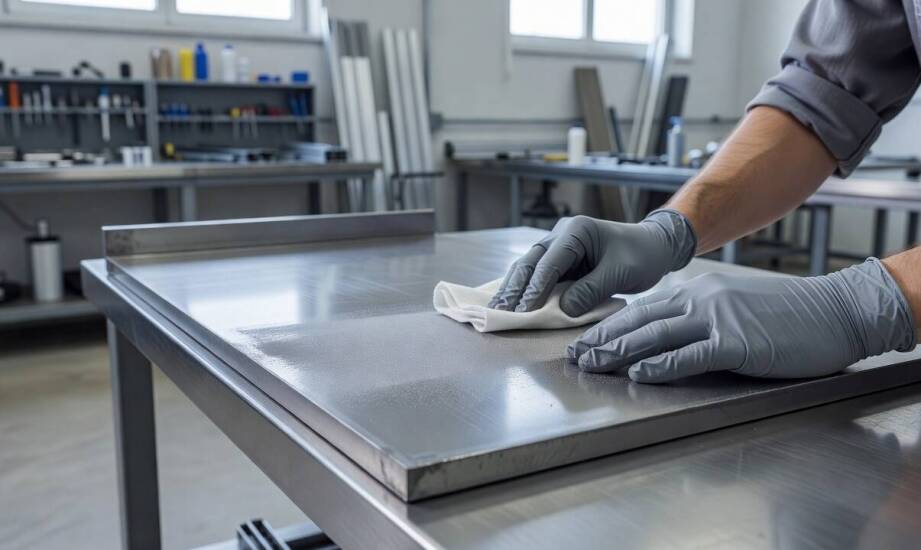
W warunkach przemysłowych spawanie nie zawsze wchodzi w grę. Pojawiają się sytuacje wymagające łączenia różnych gatunków metali, skrajnie cienkich blach lub elementów wrażliwych na odkształcenia termiczne. W takich aplikacjach technika klejenia staje się pełnoprawną alternatywą montażową. Trwałość całego procesu zaczyna się jednak przed wyborem spoiwa. To precyzyjne przygotowanie powierzchni decyduje o ostatecznej wytrzymałości złącza poddawanego wibracjom i obciążeniom zmęczeniowym.
Wpływ zanieczyszczeń na adhezję różnych stopów metalicznych
Olej maszynowy, smar, lotna rdza, mikroskopijne tlenki i pył poprodukcyjny tworzą na metalu niewidoczną warstwę barierową. Ta izolacja zmniejsza naturalną zwilżalność powierzchni i fizycznie blokuje bezpośredni kontakt chemii z właściwym podłożem strukturalnym. W efekcie siły przyciągania międzycząsteczkowego spadają, a ryzyko nagłego odspojenia spoiny rośnie. Inżynierowie mogą dobrać preparat o znakomitych parametrach wytrzymałościowych, ale połączenie zawiedzie przez brud. Analizy uszkodzeń warsztatowych dowodzą, że przeważająca część awarii połączeń nienitowanych wynika z zaniedbań na etapie oczyszczania elementów.
Stal węglowa oraz stal nierdzewna po obróbce ulegają błyskawicznemu utlenianiu, a przed transportem pokrywa się je warstwą oleju antykorozyjnego. Usunięcie tego ochronnego filmu stanowi bezwzględny punkt wyjścia dla prac warsztatowych. Żeliwo stawia przed wykonawcami odrębne wyzwania technologiczne ze względu na specyficzną budowę krystaliczną i dużą zawartość wtrąceń grafitowych. Szlifowanie żeliwa uwalnia pył grafitowy, który osiada głęboko w porach materiału, gdzie działa jak klasyczny suchy smar i uniemożliwia sieciowanie polimerów.
Aluminium wykazuje jeszcze inną mechanikę reakcji ze środowiskiem zewnętrznym. Odsłonięcie czystego stopu skutkuje natychmiastowym wytworzeniem twardej i biernej chemicznie warstwy tlenku glinu. Zjawisko to zachodzi na tyle gwałtownie, że wymaga sprawnej aplikacji kleju zaraz po zmatowieniu. Odczekanie zbyt długiego czasu powoduje pogrubienie powłoki tlenkowej do poziomu, w którym penetracja mikroszczelin przez spoiwo staje się niemożliwa.
Sekwencja przygotowania podłoża i błędy warsztatowe
Prawidłowa procedura łączenia zawsze rozpoczyna się od mechanicznego oczyszczenia detalu z luźnej rdzy, starych powłok malarskich i widocznych ciał obcych. Następnym niezbędnym etapem jest solidne odtłuszczenie komponentu za pomocą acetonu lub alkoholu izopropylowego, co rozpuszcza frakcje olejowe. Czysty metal należy następnie zmatowić papierem ściernym, szczotką drucianą lub odpowiednio twardą włókniną. Zabieg ten celowo uszkadza gładką fakturę materiału, tworząc siatkę mikrozarysowań, która wielokrotnie zwiększa powierzchnię roboczą dla adhezji mechanicznej.
Usunięcie wierzchniej warstwy generuje drobny pył, dlatego po szlifowaniu element wymaga powtórnego, niezwykle starannego umycia i wysuszenia. Przestrzeń robocza musi charakteryzować się stabilnym klimatem, a wilgotność i temperatura samego przedmiotu powinny dokładnie odpowiadać zaleceniom z karty technicznej spoiwa. Ignorowanie wytycznych producenta dotyczących punktu rosy czy temperatury otoczenia hamuje reakcję utwardzania. Oczyszczonej płaszczyzny nie wolno chwytać niezabezpieczonymi dłońmi, aby nie przenieść na nią ludzkiego sebum.
Właściwie obrobiony detal pozwala na bezpieczną aplikację chemii. Praktyka zaopatrzenia, realizowana przez firmę TZP Koplast, dostarcza cennych wniosków na temat doboru środków do konkretnych zastosowań. Weryfikując bieżące zamówienia na specjalistyczne kleje do metalu w Łodzi obsługiwane dla lokalnych zakładów, zauważa się dominację dwuskładnikowych systemów epoksydowych oraz żywic metakrylowych. Mieszanki te stabilizują ciężkie elementy stalowe pracujące pod dużym obciążeniem ścinającym i zrywającym.
Lekkie stopy bazujące na aluminium wymagają częściej preparatów uzupełnionych o primer chroniący przed zjawiskiem korozji galwanicznej na styku różnych metali. Środki anaerobowe zajmują niszę w uszczelnianiu gwintów i zabezpieczaniu połączeń współosiowych pozbawionych dostępu tlenu. Warianty cyjanoakrylowe pozostają rozwiązaniem zarezerwowanym dla szybkiego montażu precyzyjnego o niskiej ekspozycji na siły niszczące.
Głównym błędem skutkującym rozwarstwieniem jest aplikacja na zbyt gładką matrycę pozbawioną zarysowań mechanicznych. Brak mikroskopijnych zadziorów pozbawia żywicę punktów zakotwiczenia. Destrukcyjne bywa także wymuszanie obciążenia operacyjnego przed upływem pełnego czasu tężenia, który dyktuje specyfikacja techniczna spoiwa. Zapomnienie o aktywatorze osłabia parametry nośne spoiny, prowadząc do jej pęknięcia pod wpływem drgań maszyny.
Wytrzymałość przemysłowego połączenia adhezyjnego definiowana jest w pierwszych etapach obróbki detalu. Spoiwo zyskuje pełnię swoich właściwości mechanicznych wyłącznie na surowym, odtłuszczonym i chropowatym materiale. Rygorystyczne przestrzeganie procedury oczyszczania stanowi gwarancję stabilności konstrukcyjnej, uwalniając projektantów od ryzyka pęknięć zmęczeniowych i nagłych przerw w produkcji maszynowej.
Kategorie artykułów
Polecane artykuły

Jak nasze kursy języka angielskiego wspierają rozwój międzynarodowej komunikacji?
Jak seria ALFA utrzymuje ciśnienie w instalacjach LPG o zmiennym poborze
Jak odkształcenie trwałe i odporność na media decydują o doborze silikonu do produkcji przemysłowej w pracy ciągłej